 发布日期:2026-10-13 09:13:19
1、气化炉:煤化工生产的“心脏核心”
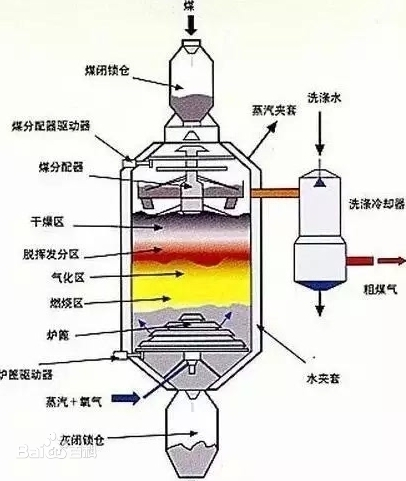
煤化工全产业链流程复杂,涵盖备煤、气化、净化、合成、精制等多个工段,其中气化工段是决定生产成败的关键咽喉。而气化炉,便是气化工段的核心设备,堪称煤化工装置的“心脏”。目前行业主流的水煤浆气化、粉煤加压气化、鲁奇炉气化等工艺,均依托气化炉完成核心反应。
气化炉的工作原理简单说,是在高温、高压、密闭工况下,通过控制氧煤比、水汽比等关键参数,让煤炭与氧气、水蒸气发生不完全反应,转化为以CO、H₂为核心的粗合成气(N2、H2、O2、CO、CO2、CH4、H2S等)。这些合成气作为后续所有化工合成反应的原料,其组分纯度、浓度稳定性,直接影响后续产品品质、碳转化效率与整体产能。
所有气化炉的工况都极为严苛:高温高压、高粉尘、高水汽、高腐蚀,且存在CO、H₂等易燃易爆气体,以及H₂S等含硫腐蚀性有毒气体,属于煤化工全厂安全风险最高、工艺管控最难的核心区域。
2、在线监测:气化工艺智能化管控的核心基石
气化炉工况复杂、风险高且工艺精度要求严苛,传统人工巡检、离线取样已无法满足现代煤化工生产,实时、连续、精准的在线监测成为刚需。气化炉在线监测可实现安全生产、工艺优化、降本增效、智能管控多重核心价值。
筑牢安全底线,规避重大生产风险
气化炉作为高危工况设备,炉内易燃易爆、有毒腐蚀性气体浓度超标,极易引发连锁安全事故。人工离线取样数据滞后数小时,属于典型的“事后排查”,无法实时捕捉炉内工况异常。
而在线监测可7×24小时不间断获取炉内及出口合成气组分数据,实时监测过氧、缺氧、气体泄漏等异常工况,提前触发预警,从源头规避爆炸、泄漏、中毒等安全事故,实现从“被动抢险”到“主动预防”的安全管控升级。
精准调控工艺,提升原料转化效率
气化炉核心气化反应的反应程度,直接决定煤炭利用率。H2、CO作为核心有效组分,其浓度比例是判断气化反应状态、优化氧煤比、水汽比的核心依据。
在线监测实时输出合成气组分,操作人员可动态调整工艺参数实配炉内反应状态,抵消煤质波动造成的工艺失衡,提升碳转化率、减少原料浪费,稳定生产性与产品质量。
严控生产能耗,降低企业运营成本
煤化工行业投入大、能耗高,非计划停机、能耗过高、原料利用率低是主要成本难题。传统监测数据滞后,工艺参数难维持最优值,白白消耗燃气、电力与原料。
实时在线监测能闭环动态调控工艺,让气化炉稳定最优工况,降低能耗与三废排放,减少设备损耗和停机故障,压缩运维、停工成本,助力企业精细控本、低碳生产。
支撑智能升级,适配行业发展趋势
当前煤化工行业正向智能化升级,精准、连续、实时的现场数据,是智能控制、大数据建模与自动调控的核心基础。气化炉在线监测采集的全维度工况数据,可为智能管控平台提供可靠数据支撑,实现工段自动化、智能化管理,助力企业数字化转型、贴合行业高质量发展方向。
3、结语:精准监测,是气化工艺提质增效的核心关键
综上,气化炉是煤化工生产的核心源头,其工况稳定性直接决定全厂生产的安全、效率与效益。摒弃滞后的传统检测方式,搭建实时、精准、稳定的在线监测体系,已是煤化工企业的生产刚需。但当前市面主流检测技术水平不一,多数传统监测设备无法适配气化炉严苛工况,存在数据滞后、精度偏低、抗干扰性差、运维复杂等问题,难以满足高端化生产需求。
下期预告
下期我们将聚焦煤化工粗煤气主流检测技术,全方位对比色谱分析、质谱检测、激光检测、拉曼光谱检测等技术的原理、优势与短板,深度拆解不同技术的工况适配性,帮大家厘清各类监测技术的选型逻辑,敬请关注。

